sábado, 30 de junho de 2018

TRANSFER


   TRANSFER

As evidências apontam para um aumento significativo da presença de empresas de Transfer no mercado e também da procura por parte dos consumidores. Com isto, a serigrafia vem ganhando um importante aliado para incrementar as opções de qualidade, principalmente na decoração de tecidos.


Um fato bastante positivo é que, assim como cresceu o setor de Transfer, também aumentou o interesse do público por trabalhos executados com esta técnica. Uma coisa puxa a outra, e as empresas de Transfer vão se tornando cada vez mais técnicas e especializadas naquilo que fazem. Consequentemente, os consumidores passam a ter acesso a produtos de melhor qualidade, o que aumenta seu interesse.

Ao contrário do que acontecia no passado, quando a técnica de Transfer era quase que uma exclusividade das chamadas “empresas artesanais”, hoje  o processo é uma maneira com que muitas empresas ampliam seus rendimentos. Há tanto aquelas empresas que utilizam máquinas de Transfer como um complemento a outras atividades serigráficas como aquelas que se dedicam exclusivamente à técnica. Em ambos os casos, há exemplos bem-sucedidos que aliam produtividade e lucratividade.

Um exemplo claro de que o segmento cresceu é que os anúncios das máquinas e serviços de Transfer, antes restritos às publicações serigráficas, hoje já ocupam alguns programas de televisão e os jornais. Além disso, já se pode encontrar estampas para termotransferência sendo vendidas em lojas de shopping, ou seja, o Transfer está cada vez mais próximo do grande público.

Para quem deseja ingressar no segmento de empresas que trabalham com Transfers, e mesmo para os consumidores mais seletivos, é bom deixar claro que existem tipos diferentes de negócios associados com a técnica de termotransferência.

Resultado de imagem para prensa transfer
Prensa térmica manual

Transfer industrial 

Pode ser definido com aquele tipo de empresa que está acostumada a receber encomendas que envolvem grandes quantidades e por isto, trabalham com máquinas pneumáticas, que fazem a transferência com um intervalo certo de tempo.

O processo inclui desde os Tranfers sublimáticos, utilizados na decoração de vestuário esportivo (camisetas de times de futebol), até os Transfers de poliuretano, aplicados em detalhes de roupas íntimas (logotipo de empresas em cuecas, por exemplo), passando pelo Transfer com plastisol, que decora artigos de algodão e são considerados ideais quando adicionados aos trabalhos de uma estamparia têxtil localizada.

O Transfer industrial, na grande maioria dos casos, diminui a participação do operador quanto ao acionamento do equipamento. Ele precisa apenas colocar o material na máquina no tempo devido, para que a produtividade s4ejsa mantida em níveis altos. Há, portanto, no Transfer industrial, um ganho de tempo muito grande.

O Transfer industrial pode ser produzido por meio de serigrafia, off-set, rotogravuras, etc. Podemos considerar como semi-industriais as empresas que produzem transfers serigráficos mas que utilizam para isto prensas manuais.


Transfer artesanal manual

Este tipo de trabalho está mais relacionado ao Transfer personalizado. Neste processo, há a utilização de sistemas que geralmente proporcionam uma resistência menor às estampas. Note que isso não significa que este tipo de processo está necessariamente vinculado às pequenas empresas. Podemos estar falando aqui de fortes empresas serigráficas mas que usam o Transfer apenas como um complemento para suas atividades.

A técnica artesanal também está relacionada com uma operação mais manual, em que o usuário é quem faz a força para que o tampo da máquina de termotransferência  desça sobre o material que irá receber a decoração. O Transfer artesanal está mais relacionado com a produção de desenhos feitos por meio de impressões digitais.


Transfer pronto 

Há também as empresas que não executam o processo de tranferência mas simplesmente desenvolvem os desenhos com Transfer para as estampas que serão colocadas nas peças. Estas empresas disponibilizam esses modelos para as que prestam serviços de termotransferência por meio de catálogos completos. Os interessados podem escolher se querem uma grande quantidade de desenhos, como uma coleção toda dedicada a motivos religiosos, por exemplo ou se quer apenas um modelo de desenho para utilizar em seu dia-dia.
As empresas que produzem estampas também aceitam encomendas para desenhos exclusivos, porém cada uma estipula uma quantidade mínima.

Transferência digital de imagem

Pequenos, multicoloridos, os pedidos dos clientes são o pesadelo de todo serígrafo que imprime sobre vestiário. Mas aqueles trabalhos podem tornar-se oportunidades que trarão proveito sob forma de conhecimento em sistemas informatizados de desenho e aparelhos de saída. Os aparelhos digitais para saída sobre Transfer permitem-lhe criar transferidores térmicos no seu sistema de computação e dar saída na imagem, sempre em todas as cores, diretamente sobre papéis especiais para transferência. Usando tais sistemas você pode produzir e tirar proveito de pequenos pedidos de seus clientes e atrair novos clientes com amostras atrativas que são impraticáveis em serigrafia.


Transfer em impressoras de sublimação

Basicamente os sistemas de sublimação depositam uma tinta especial sobre os papéis para transferência (também chamados de papel de liga direta ou papel com cobertura de polímero). Quando estes “transferidores” são aplicados a tecidos de poliéster, a substratos não porosos cobertos por poliéster (por exemplo, canecas de cerâmica e azulejos, troféus metálicos e placas, plásticos, etc.) a uma temperatura e pressão específica, a tintura entra em sublimação ou se transforma de sólido em gasoso, sem a forma líquida intermediária. A tintura gasosa deixa o papel depois penetra e se liga ao poliéster no substrato para criar uma permanente e durável imagem.

Enquanto os equipamentos de saída que usam a sublimação fornecem excelente resolução e transferência durável que trabalham com larga variedade de substratos você talvez queira evitar algumas das limitações que estes sistemas impõe. Por exemplo, os transferidores de sublimação transferem somente os substratos feitos ou cobertos com poliéster. E ainda que os transferidores de sublimação trabalhem sobre tecidos, canecas de cerâmica esmaltada, placas metálicas e outras superfícies de camadas não porosas, você talvez não queira expandir sua linha de produtos. Você pode também ser induzido a pesquisar alternativas para os transferidores a sublimação porque eles tendem a custar mais por imagem do que aqueles criados por outros processos digitais. Então quais são suas alternativas para criar transferidores térmicos digitalmente? 

Sistemas não sublimáveis

O melhor lugar para começar quando consideramos alternativas para impressoras de sublimação é exatamente as próprias impressoras de sublimação. Espera aí! Como pode uma impressora de sublimação ser a melhor alternativa para si própria? É simples. Muitas impressoras de sublimação são de dupla finalidade, permitindo-lhe criar o que popularmente é atribuído aos transferidores de cera térmica em adição aos transferidores  de sublimação.

Impressora a jato de tinta

Para os que querem dar o passo inicial, o sistema a jato de tinta é a opção mais barata para criar transferidores coloridos em casa.
Para produzir um transferidor a calor de uma impressora jato de tinta, muitos fornecedores sugerem as tintas padrão. Contudo, a imagem impressa não será transferida por calor a menos que você utilize um dos papéis especiais que são feitos especificamente para sistemas a jato de tinta. Contudo, o veredicto está suspenso sobre a adequabilidade ou não dos modelos padrão a jato de tinta em produzir transferidores térmicos.

De qualquer forma, uma vez que um transferidor para jato de tinta é gerado, a imagem é aplicável a quente como a de um transferidor de cera térmica. Mas os transferidores de jato de tinta geralmente têm um ponto de fusão mais baixo do que os de cera térmica e devem ser aplicados com cerca de 300º F. Os transferidores de jato de tinta aplicados, compartilham de muitas das características dos de cera térmica, incluindo uma camada fina depois da aplicação, e eles são aconselhados para tecidos de cores claras incluindo os de 100% algodão, os de 100% poliéster e a mistura de algodão/poliéster. Além disso, da mesma forma que os transferidores de cera térmica, eles não são adequados para canecas, metais ou outros utensílios não porosos.

As impressoras a jato de tinta são geralmente compatíveis com PC ou MAC e são encontrados em qualquer fornecedor de equipamentos de computação. Mas antes de você investir em uma impressora jato de tinta para gerar transferidores térmicos, considere que estes aparelhos estão entre os mais lentos na geração de imagens multicoloridas    o tempo de saída pode exceder os 15 minutos a partir do instante em que a imagem tenha sido liberada para impressora.


Copiadoras a laser coloridas

Se você estiver atraído pela idéia de gerar transferidores térmicos digitalmente, mas está longe de querer investir em um novo aparelho em virtude do preço, você pode achar que suas necessidades serão satisfeitas ao usar uma copiadora a laser. Você provavelmente não pretende comprar uma  para seu ateliê  elas custam caro  mas poderá geralmente ter acesso a uma  em uma gráfica rápida ou loja de cópias. Essas copiadoras que são direcionadas para produção de transferidores térmicos incluem modelos fabricados pela HP, Epson, Cannon, Kodak, Minolta, Ricoh e Xerox.

Basicamente, uma CLC é igual a qualquer copiadora de escritório, mas fornece saída em todas as cores ao invés de preto e branco. As imagens são reproduzidas em um destes dois modos: tanto ao colocar uma imagem original multicolorida na face do scanner da CLC ou ao liberar um arquivo digital diretamente para CLC a partir de uma estação de trabalho gráfico.

Quando usada como fotocopiadora padrão as copiadoras a laser fornecem o mais rápido tempo de saída para imagens multicoloridas de qualquer tipo de aparelho para gerar imagens para transferidores digitalmente. O tempo é o mesmo quando se estiver produzindo a partir de arquivos digitais, mas você deve dar um tempo adicional de processamento, que dependerá da velocidade e potência de sua estação de trabalho gráfico.

Papéis de transferidores para CLC são similares e em alguns casos idênticos aos papéis para transferidor usados com impressoras de cera térmica. A temperatura recomendada para aplicar transferidores de CLC oscila numa faixa de 325 a 375º F e varia de acordo com o substrato a que o transferidor está sendo aplicado.

Como os papéis de cera térmica e jato de tinta, a maioria dos papéis para CLC permitem que as imagens sejam transferidas a quente apenas para tecidos de cores claras (100% algodão, 100% poliéster, ou mistura de algodão/poliéster).


Organizando suas opções

Se você abraçou a tecnologia digital, aparelhos para transferência de imagens é logicamente o próximo passo na evolução de seu negócio. Com um pequeno investimento em materiais auxiliares, você pode fabricar transferidores a quente com o equipamento que possui, incluindo impressoras a laser para trabalhos monocromáticos e jato de tinta para os multicoloridos. Se você tiver uma previsão de grande demanda em transferidores a cores de rápida fabricação, pode escolher uma impressora mais cara como a de sublimação ou de cera térmica. Ou, pode evitar o periférico de saída e simplesmente fazer a arte final que será produzida em um papel transferidor de uma copiadora a laser colorida em uma loja de cópias local.

Mas você deveria também determinar o que você quer fazer dos transferidores que você criou. Seriam eles aplicáveis a uma grande variedade de vestuários e substratos duros e não porosos? Teriam eles alta resolução? Seriam eles gerados rapidamente? Forneceriam uma camada fina? E não esqueça do custo por transferidor. Estas considerações podem ajudá-lo como escolher entre sublimação, cera térmica, jato de tinta e tecnologia CLC.

Você deve pensar que pode evitar o assunto de “servicinhos rápidos”. Mas lembre-se a maneira mais fácil de se manter competitivo é aumentar o número de clientes que você serve. Os aparelhos digitais de saída para transferidores fornecem um meio de aumentar os negócios ao atrair clientes que você previamente havia descartado. E se você não os tem, a concorrência os terá.

Embora todo o volume de produção e agito por que tem passado o segmento de Transfer esteja sendo visto  por quem acompanha as feiras de serigrafia, a presença dessas empresas no mercado ainda pode ser considerada tímida. Segundo pesquisa realizada pela editora Sertec especializada em serigrafia no mês de setembro/98, apenas 8,1% das confecções paulistas utilizam o Transfer como opção para a decoração de tecidos. Se unirmos este número com o de empresas unicamente em Transfer, teremos uma presença um pouco maior, mas que ainda não chega refletir o potencial que a própria procura dos visitantes das feiras tem revelado.

Estes dados mostram que, embora o público já tenha se dado conta das possibilidades criativas do Transfer, as empresas ainda não têm recorrido à  técnica com a constância de que poderiam dispor para aumentar seus rendimentos.
Temos concluído que as empresas de pequeno porte são as que mais têm contribuído para o crescimento do segmento de Transfer no Brasil. Se tivéssemos uma procura que fosse correspondente por parte das grandes empresas, o volume de negócios gerado teria um crescimento surpreendente, fazendo com que houvesse um aquecimento de mercado que beneficiaria a todos os envolvidos.

Embora possamos identificar claras evidências de eu o segmento de empresas especializadas em Transfer tendem a crescer nos próximos anos, não se trata de uma realidade que possa ameaçar a posição das estamparias no que se refere à decoração de tecidos.

Pelo menos para os próximos anos podemos dizer que o Transfer deve permanecer como uma opção diferenciada para este tipo de trabalho, ainda que sua presença deva ter um destaque muito maior. Além disso o Transfer não representa uma concorrência direta com as estamparias porque ambos respondem por processos e resultados bastante diferentes.

A estampa convencional tem a característica de apresentar um toque menor em relação à tinta e na grande maioria dos casos, permite um custo também reduzido. Isto ocorre por causa do próprio aspecto da tinta utilizada e seu manuseio durante o processo.

Já um Transfer plastisol, por exemplo, permite a reprodução de detalhes bem mais nítidos. Isto se o seu  desenvolvimento  respeitar todos os critérios de qualidade exigidos para um bom resultado, como  o uso de uma malha mais fechada.

Um outro fator positivo que se relaciona ao Transfer é que a empresa não terá desperdício de peças produzidas quando um desenho específico sair da moda. Isto se deve graças ao fato de que a estampa é impressa em um papel especial e só será transferida para uma camiseta, por exemplo, quando houver demanda. Se um cliente pede 50 camisetas com determinado desenho, só então você começara o processo de transferir a imagem para o exato número de peças encomendadas. Antes e depois disto, você não terá seus estoques repletos de camisetas estampadas esperando por um comprador, pois tudo o que você poderá ter guardado é a única folha de papel em que está a imagem impressa.


Para quem quer produzir transfers serigráficos

O primeiro caminho é saber que tipo de material receberá a decoração por meio de Transfer. Mesmo se a resposta for tecido é importante saber quais as suas principais características, ou seja, saber se o tecido é de algodão, poliéster, etc.
Caso você ainda não tenha comprado a prensa para a transferência, espere. Procure, inicialmente, comprar a base para impressão (papel ou filme) e a tinta adequada ao tipo de Transfer desejado. Em seguida, produza alguns Transfers  seguindo basicamente, as orientações dos fornecedores, ou mesmo dos fabricantes de tinta, quando isto for possível. Geralmente, os boletins técnicos de uma tinta indicam quais os tipos de malha, rodo, diluição, secagem, etc.

Feito isto, entre em contato com a revenda de prensas e verifique a possibilidade de conhecer o equipamento, testando-o nas suas próprias condições  de trabalhar (por exemplo: uma camiseta meia-malha).

Finalmente faça testes de lavagem, respeitando antes algumas orientações do fabricante e verifique se irá atingir suas necessidades.

Resultado de imagem para transfer sublimação em serigrafia

quarta-feira, 28 de março de 2018

Dia do Serígrafo


IMPRESSÃO DE OBJETOS CILÍNDRICOS


Esta postagem trata da impressão de objetos cilíndricos como: canetas, copos, garrafas, baldes, etc.

Esse tipo de impressão requer uma impressora serigráfica cilíndrica específica que poderá ser manual, semi-automática ou totalmente automática.


A impressão de objetos cilíndricos necessita de uma tela com tecido mais flexível para estabelecer contato direto com as superfícies curvas. O tecido de poliamida (nylon) tem a elasticidade ideal para permitir um ajuste perfeito a vários objetos e superfícies moldadas.

Tecidos com lineaturas de 150 a 180 fios/cm devem ser escolhidos para este tipo de impressão. Não utilize tecidos mais abertos como o 120 fios/cm, muito usados em serigrafia com tintas a base de solventes. Esses tecidos depositam uma carga de tinta muito elevada para esta aplicação, comprometendo a resolução da imagem impressa.

As matrizes diretas (emulsão líquida) são frequentemente usadas para a impressão de objetos cilíndricos, uma vez que os filmes das matrizes indireta não possuem elasticidade suficiente para seguir o tecido à medida que se adapta ao formato do substrato. 

Na gravação das telas, procure utilizar os tecidos tingidos (amarelo) que proporcionam maior definição da imagem gravada. Não se esqueça de aplicar uma fina camada de emulsão na tela, para gravar a matriz. Telas com camadas de emulsão elevadas irão prejudicar a resolução da imagem impressa. Recomendo aplicar uma camada de emulsão externa e duas internas, isso será suficiente para estabelecer uma boa definição da imagem gravada. Prefira as emulsões fotopoliméricas, que possuem alta definição de imagem.

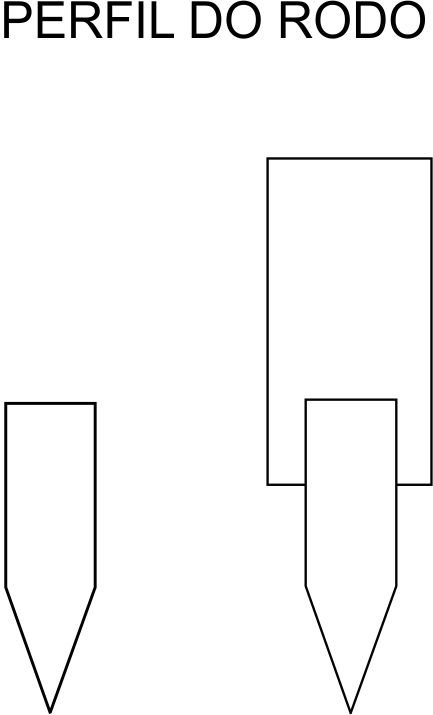
Os rodos para impressão de objetos arredondados são normalmente cortados com um chanfro simétrico, frequentemente denominado corte “V” ou rodo de corte “duplo”. Utilizem sempre rodos de poliuretanos de dureza média 70 ou 75 Shore A. O perfil do rodo deve estar sempre afiado, quando o perfil se desgasta, a impressão começa a perder qualidade, neste momento é hora de substituir o rodo por um novo.


O rodo impressor de perfil chanfrado duplo deve ser posicionado no centro do objeto a ser impresso. Neste tipo de impressão o rodo fica sempre fixo no equipamento, a tela será movimentada de encontro ao objeto a ser impresso, realizando a impressão.


A tinta utilizada deve estar na viscosidade adequada para este tipo de impressão, ou seja, quando utilizamos tintas à base de solvente (resina vinílica) para imprimir, é normal que com o decorrer do trabalho a tinta seque sobre a tela, obrigando o impressor a interromper o trabalho para poder desobstruir  essas áreas com solvente vinílico. No entanto, se precisar diluir a tinta, utilize um solvente retardador que  possui a propriedade de retardar o tempo secagem da tinta na tela, aumentando a sua produtividade. Desta forma, você estará diluindo e retardando a tinta simultaneamente.

Durante a impressão você deve cobrir primeiro com o rodo a  área de grafismo com tinta antes de imprimir. Desta forma você terá uma imagem impressa uniforme e sem falhas. Quando completar a impressão, cubra novamente a área, evitando o entupimento da área de passagem da tinta. Lógico, isso deve ocorrer sempre que você trabalhar com tintas a base de solvente.

Alguns tipos equipamentos são capazes de imprimir mais de uma cor. Para isso, são dotados de dispositivos de registros que se encaixam em substratos cilíndricos, que possuem em sua base, uma marcação em baixo relevo (fêmea), onde se encaixa o registro macho da máquina, responsável pelo registro exato  das cores.


Para imprimir objetos cilíndricos flexíveis, existem equipamentos de impressão com dispositivos de alimentação com ar comprimido, que através de ferramentas apropriadas se encaixam nos substratos, fornecendo ar comprimido para o interior do frasco ou garrafa, tornando-o rígido para podermos realizar  a impressão serigráfica.


sexta-feira, 6 de outubro de 2017

TINTAS DE PLASTISOL

Os produtos classificados como plastisol, são materiais compostos de resinas oléicas e de PVC, são empregados para decoração de tecidos e confecção de transfers para tecidos de algodão e sintéticos. Uma das vantagens dos sistemas que empregam este tipo de material é a sua alta produtividade, pois é uma tinta que não seca na matriz proporcionando, principalmente em sistemas de cromia, uma grande definição com excelente ganho de pontos. Esta tinta geralmente é utilizada por grandes fabricantes que empregam maquinas carrossel para a impressão e polimerizadeira ou estufas para cura, já que o material não polimeriza espontaneamente ao ar.

HISTÓRIA DAS TINTAS PLASTISOL

As tintas Plastisol surgiram no mercado americano há mais de vinte anos para suprir uma exigência específica do mercado: a produção das estampas criadas pela empresa Harley Davison. Tais estampas eram impossíveis de serem conseguidas com o uso das tintas existentes naquela época.

Essas criações tinham a necessidade de serem estampadas sobre camisetas pretas, com desenhos reticulados com altíssimo grau de definição. Isso exigiu uma tinta que tivesse grande capacidade de cobertura, secagem retardada no quadro e alta viscosidade. O resultado dessa busca foi o desenvolvimento da chamada tinta Plastisol. Ela obtém um resultado melhor do que as tintas à base de água, principalmente em quadricromias e reticulados de tom sobre tom.

Gradativamente as tintas Plastisol passaram a aumentar sua participação no mercado americano e sua grande afirmação deu-se quando começaram a surgir as primeiras máquinas automáticas para estamparia localizada. O encontro dessas duas tecnologias foi tão feliz, que hoje o mercado serigráfico americano é praticamente associado ao Plastisol.

No Brasil, as máquinas automáticas de estampar tipo carrossel começaram a ser empregadas há mais de 15 anos nas grandes empresas, já com utilização da tinta Plastisol. Hoje isso já é uma realidade nas pequenas e médias empresas e contamos com excelentes fabricantes de máquinas e tintas nacionais.

Um exemplo disso é a Gênesis, que vem produzindo e desenvolvendo a tinta Plastisol há mais de 10 anos e hoje é considerada uma das melhores existentes no mercado, com produtos de altíssima qualidade e lançamentos constantes de produtos e efeitos diferenciados.

Principais características do Plastisol:

- Intensidade das cores;
- Definições de imagens;
- Alta cobertura;
- Solidez;
- Produtividade;
- Não entope as matrizes;
- Efeitos diferenciados;

Cuidados especiais:
- Aplicação da tinta na alta viscosidade;
- Matriz alta tensionada ;
- Rodo de poliuretano de dureza alta (canto vivo);
- Alta pressão na impressão;
- Base para impressão plana e dura (sem vinil);
- Impressão com matriz fora de contato;
- Apenas uma impressão ou repique (com secage   superficial);
- Geleificação imediata após a impressão (com auxilio de calor);
- Temperatura e tempo de cura corretos, conforme indicação do fabricante (170º C de 3 à 4 min).

Qual a diferença entre as tintas a base de água e a base de plastisol?

São tintas totalmente distintas que não possuem muitas comparações. Desde as suas formulações até seus resultados finais, cada um a tem seu beneficio para a serigrafia têxtil. As tintas a base de plastisol são compostos basicamente por resinas especiais de Policloreto de Vinila e plastificantes de diversos tipos, oferecendo uma solidez de quase 100% de partes não voláteis, alto brilho, elasticidade e flexibilidade, não seca a o ar ambiente, possui alto poder de cobertura, impermeabilização e principalmente possibilita a criação de efeitos especiais e diferenciados com 3D (alto relevo). Já as tintas a base de água possuem um sólido baixo com uma média de 50% de partes não voláteis, resinas acrílicas, a maioria seca ao ar ambiente, oferece um toque mais seco e macio , possibilita ma ior respiração do tecido, além de oferecer diversos trabalhos diferenciados também.

Quais as vantagens da tinta plastisol?

O Plastisol tem diversas vantagens em relação às outras tintas:
- Alta elasticidade e flexibilidade;
- Alto índice no teor de sólidos;
- Não seca ao ar ambiente;
- Alta definição na imagem;
- Poder de cobertura;
- Brilho;
- Rendimento;
- Fácil manuseamento;
- Aspecto emborrachado;
- Proporciona trabalhos diferenciados;
- Ótimo custo/ benefício.

Preparo da tinta

As tintas de plastisol podem ser diluidas, neste caso você deve usar o amaciante de plastisol (5%). Cuidado para não diluir de mais a tinta, quando isso ocorre a tinta poderá migrar depois de impressa e/ou depois da secagem na estufa (170ºC por 3 min).

Limpeza da tela

Para limpeza  da tela e demais acessórios (rodo, espátula,etc) utilize aguarás ou querozene.

Pré-Secagem entre cores

Utilize um equipamento de flash cure (lâmpada infravermelha) para fazer uma pré-secagem.

quinta-feira, 18 de maio de 2017

ESTAMPARIA TÊXTIL

ARTIGO DESENVOLVIDO PARA O SENAI

ESTAMPARIA

Para ajudar estudantes de moda e os demais profissionais ligados a serigrafia a entender melhor o trabalho que executamos, preparamos este material apenas com os conhecimentos adquiridos na experiências, leituras, visitas à fabricas de tecido e malha, e feiras internacionais. Vamos tratar aqui neste trabalho, de estampas executadas sobre tecidos à metro, que denominamos de “Estampa Corrida”, e as estampas executadas sobre uma peça de tecido cortada, que denominamos de “Estampa Localizada”.


INTRODUÇÃO

Desde os primórdios dos tempos, desenhos, coloridos ou não, são aplicados em tecidos pelos seres humanos. Ainda hoje se usa métodos antigos, não só em comunidades sem acesso à tecnologia, como em ateliês que desejam reproduzir estas antigas técnicas, como batik e pintura à mão, por razões artísticas ou de estilo. A verdade é que , ainda hoje, as técnicas primitivas ainda fazem sucesso e conferem um charme especial, como alternativa à produção massificada.

Veja, por exemplo, as estampas de Bali, em batik, que já fizeram tanto sucesso, sobretudo em cangas e lenços. Os exemplos encontrados até hoje nas culturas asiáticas e africanas são exemplos riquíssimos de como cada cultura decora suas vestimentas, e demais tecidos do cotidiano e da decoração, com desenhos estampados.


Mesmo a estamparia à quadro manual, que utilizamos, é um método praticado há muitas décadas, mas que ainda não perdeu sua utilidade e praticidade. Em países onde a mão de obra é melhor remunerada, ela se torna economicamente inviável de ser executada manualmente, devido aos custos mais elevados que vão se agregar à estampa, além do nível de exigência de qualidade e acabamento que os países mais avançados estão habituados a encontrar em seus mercados.

Para isso existem diversos modelos de máquinas que conferem qualidade e alta produtividade à estamparia. Não só para a estampa corrida como nas estampas localizadas.
Aqui no Brasil, os grandes fabricantes de tecidos, malhas e vestuário, também adotam as mais avançadas técnicas de estamparia mecanizada, com excelente qualidade e acabamento.

Mas, quando a necessidade de urgência, de exclusividade e volumes mais baixos de produção se aliam, é quando as estamparias independentes, de menor porte, se viabilizam.
Neste caso, os processos manuais à quadro, ou seja, a serigrafia manual, torna economicamente viável o atendimento das necessidades de inúmeros empreendimentos, que desejam produzir artigos estampados, muitas vezes exclusivos, em quantidades compatíveis com o tamanho de seus negócios - normalmente empresas de pequeno e médio porte.
Embora, algumas empresas maiores, também recorram às estamparias independentes e manuais para viabilizar prazos e designs exclusivos.

A estamparia manual é mais utilizada para pequenos lotes de produção, que podem ser de algumas dezenas de metros à alguns poucos milhares de metro (1 à 5 mil metros) pois, além disso, as próprias fabricas de tecido já fornecem o material estampado, na quantidade que for, por preços mais competitivos.

No caso de um cliente de moda infantil, que faz até 5 mil metros da mesma estampa em vários materiais diferentes, a estamparia manual pode ser mais competitiva do que abrir cilindros para maquinas rotativas em diversos fornecedores para estampar menores quantidades de cada material.

Antigamente, desde o século XIX, a estampa à metro era feita à quadro, à mão, sobre longas mesas, sendo que, ao longo do tempo vários aperfeiçoamentos e equipamentos foram sendo desenvolvidos para dar mais uniformidade e regularidade ao resultado do trabalho de estampagem, como carrinhos para portar os quadros, rodos com pesos para substituir a pressão braçal, acionados por alavancas, etc.

As modernas estamparias industriais se utilizam da estamparia mecanizada, à quadro ou com cilindros, que devido aos alto custo do investimento em equipamentos, normalmente estão associadas ao processo industrial das fabricas de malhas ou tecidos. Esse investimento é muito alto pois além da máquina de estampar, que já é cara, tem-se que adquirir também equipamentos para secagem e fixação da tinta, amaciamento e ramagem do material à metro, e rebobinagem de velocidade e precisão, para acompanhar a produção da máquina , que pode alcançar 80 metros por minuto. Certa tintas a base de corantes, ainda exigem uma sequência de vaporização, lavagem, ramagem e secagem que encarecem mais o processo.

Existem mesas à quadro automáticas, onde o tampo da mesa é uma esteira rolante e os quadros ficam instalados de forma a serem acionados mecanicamente, substituindo o trabalho braçal, com várias telas sequenciais, que vão subindo e descendo, imprimindo o material a medida que a esteira rolante vai adiantando o material num deslocamento pré-estabelecido (medida do rapport do desenho a ser repetido).

Os equipamentos mecanizados são construídos para atenderem a um determinado número de cores, normalmente 8 a 12 cores, que dá para executar uma variedade enorme de desenhos. Lembrando que superposições de cores geram outras cores, e que o recurso da quadricromia reproduz ilustrações ou fotografias com todas as cores.

O sistema manual, teoricamente não tem limite de cores. O limite é o resultado desejado e/ou, o custo que se esta disposto a pagar.
Existem também mesas automatizadas, onde um carrinho mecanizado, com acionamento pneumático, recebe um quadro de cada vez, e imprime automaticamente cada cor. Neste caso também pode-se usar quantas cores se desejar.

Grandes costureiros, que criam estampas elaboradíssimas, com 20 cores ou mais, para fabricar meia dúzia de vestidos, que serão vendidos pelos “olhos da cara” para umas poucas abonadas, também usam estas mesas na Europa. Já foi exibido na TV um filme sobre Yves Saint Laurent que mostrava exatamente esta situação.

No caso da arte serigráfica, onde são criadas obras artísticas em série limitada, não é difícil de encontrar quadros realizados com dezenas de quadros. Já testemunhamos, numa exposição, quadros com 350 cores. Vários com mais de uma centena de cores. Imaginem o trabalho da separação de cores, da gravação das telas e da impressão - um investimento e tanto em tempo e material.

O DESENHO E A ARTE FINAL

O inicio de tudo se dá com a escolha e o desenvolvimento do desenho a ser reproduzido. Um desenhista experiente faz então a separação das cores, que consiste em se fazer um desenho separado para cada cor que compõe o desenho ou a arte desejada.


O conjunto dos desenhos da separação das cores constitui o que chamamos de “arte-final”.
Este processo é todo feito no computador, com grande precisão, e as artes finais impressas numa plotter de grande formato. A arte-final é encaminhada em seguida à confecção de telas, e vai resultar em uma tela para cada cor.

QUADROS, OU TELAS, OU MATRIZES

É a ferramenta fundamental do silk-screen, ou serigrafia.
Basicamente é constituída da moldura e de uma gaze, ou tecido, esticada e fixada na moldura. Originalmente os quadros eram esticados com seda, daí o nome seri (seda em latim) grafia, ou silk-screen ( silk = seda em inglês, screen = tela). Hoje utiliza-se normalmente um tecido técnico em poliéster, fabricado exclusivamente para este fim, devido à sua excelente estabilidade dimensional, que garante a consistência do registro das cores da estampa por várias produções seguidas.


Usamos os melhores tecidos suíços, de poliéster monofilamento, esticados nas altas tensões necessárias à obtenção de um quadro com características profissionais. É na qualidade da matriz que se garante a qualidade da produção.

As molduras podem ser em madeira, alumínio ou ferro.
Utilizamos  quadros, em medidas padronizadas, com molduras em perfil retangular de aço galvanizado, conhecido no mercado como “metalon”.

O metalon é oferecido em várias bitolas e espessuras de parede, permitindo montar-se quadros com a resistência que se deseja, para suportar a alta tensão de esticamento das tela, que podem alcançar 28 Newtons, que é uma medida de força, ou tensão.

As telas são esticadas num esticador eletromecânico e a tensão desejada é controlada através de um tensiômetro, aparelho que se coloca no meio do quadro esticado, onde um mostrador indica a tensão obtida.
O correto esticamento, na tensão adequada, é também responsável pela qualidade final da estampa; embora muita gente não se dê conta disso. Exija de sua estamparia quadros profissionais bem esticados.


Para que a estampa fique perfeita, contribuem vários fatores, sendo o mais importante o registro perfeito. Registro é o encaixe exato de cada cor do desenho nas demais cores que o compõe. Para conseguir isso as telas possuem 2 parafusos de apoio e outro com uma “chaveta”. Os parafusos regulam o movimento longitudinal e o angulo da estampa na hora do registro e a chaveta o movimento lateral.
Estes três elementos, devidamente ajustados, permitem que se possa estampar cada cor no seu devido registro, estampa após estampa.

Numa estampa localizada, basta o cliente indicar num desenho a posição onde a estampa será aplicada. Não é necessário que o cliente coloque qualquer marcação nas peças que serão estampadas, como já vimos acontecer.
Normalmente já gravamos as telas devidamente registradas e na posição correta para o tipo de peça aonde a estampa será aplicada.
As telas são gravadas com a imagem de cada cor da arte-final.

Para isto utiliza-se uma emulsão fotosensível apropriada, que é aplicada uniformemente, e com muita técnica, ao tecido do quadro.
Depois de seca, na posição horizontal - para não escorrer - a tela pode então ser gravada.
Prensa-se a arte final ou o fotolito entre a tela e um vidro (com pesos ou com vácuo) e se expõe a à uma fonte de luz por um tempo determinado. A área da emulsão que recebe a luz, endurece. Após isto, com um jato de água molha-se a tela. A área protegida pela arte, que não recebeu luz e não endureceu, escorre, deixando aberta a área por onde a tinta vai passar durante a impressão, reproduzindo o desenho original.


Para as artes mais complexas, como as reticulas finas de uma quadricomia, separações indexadas ou mesmo na especialidade dos circuitos eletrônico impressos, utiliza-se emulsões sofisticadas que exigem uma fonte de luz com alto grau de emissão ultra-violeta para a perfeita gravação da imagem desejada.
Usamos a melhor fonte de luz metal-halogênio fabricada no Brasil, com alta dose de radiação ultra-violeta, para a gravação de nossas telas de precisão.

Como se viu, telas serigráficas podem constituir um sofisticado instrumento de produção, quando preparadas com profissionalismo e com materiais e técnicas adequados.
Mas, o mais comum é encontrar telas de madeira, mal esticadas com tecido inferior, o que permite à qualquer um iniciar uma operação de “fundo de quintal”.

ESTAMPA DE CILÍNDROS

Estampas corridas realizadas em máquinas de estamparia, que utilizam até 12 cilindros ( que na prática é uma tela cilíndrica feita em níquel ). Podem estampar algo como 50 metros, ou mais, por minuto.


O tecido é aderido à uma esteira e passa continuamente pela sequência de cilindros, cada um deixando impressa a arte de sua cor.


Com cilindros, pode-se estampar listras continuas no sentido longitudinal, o sentido do urdimento. Tecidos têm trama (transversal) e urdimento (longitudinal). Permite áreas contínuas chapadas de tinta; como “pois” vazado na cor do tecido, impossível de ser feito à quadro, onde a emenda de tintas sempre fica marcada e visível. Neste século 21, já começam a ser vendidas máquinas de estampar pelo processo de jato de tinta, como nas impressoras de computador.

Já existem há alguns anos para produção de mostruários em pequenos lotes; mas agora estão evoluindo, com maior velocidade, para a produção de quantidades comerciais. Mas, mesmo assim, muito lentas ainda. É um cenário de futuro, com possibilidades fantásticas para a impressão de tecidos.


ESTAMPA LOCALIZADA

Estampas realizadas sobre peças cortadas.
Podem ser manuais ou mecanizadas em carrosséis automáticos, como usam uma Hering ou Sul Fabril, que possuem várias destas máquinas; normalmente a MHM austríaca.
Justificam-se quando os lotes de produção são grandes e muitos, como mais de 3.000 peças por estampa.


As estampas localizadas podem ser executadas na mesma mesa onde se faz as estampas corridas ou em placas, ou berços, individuais de alumínio com aquecimento, em carrosséis manuais, ou até mesmo em placas soltas de duratex.

ESTAMPA CORRIDA

Estampas realizadas em tecido ou malhas a metro. Como já vimos, manualmente ou mecanizadas.

O segredo da estampa corrida está em confeccionar a arte de forma em que cada batida consecutiva das telas, a emenda de uma batida com a outra não seja percebida; que a estampa mostre um continuum absolutamente uniforme, como se a emenda não existisse. 

Esta “emenda” chamamos de “rapport”, também chamada em português de “atacadura”.
Chamamos de rapport também a largura de cada batida, ou melhor , a distância entre as cruzetas de registro que define a distância entre os batentes da mesa que vão garantir o perfeito encaixe de cada batida consecutiva.

A arte gravada na tela da estampa corrida é, normalmente, composta de desenhos menores, ou módulos de repetição, que se encaixam perfeitamente em si mesmos por todos os lados. A técnica e a qualidade da execução do módulo de repetição é fundamental para o resultado final. Repetições mal resolvidas , vão gerar um tecido estampado com uma padronagem que parece “azulejada”, módulos perfeitamente discerníveis, quando êls deveriam estar com suas emendas invisíveis.

Há desenhos com módulos de repetição pequenos - 10cm - caso de florzinhas muito pequenas, como nas estampas “Liberty”. Ou podem tomar a tela toda, como numa estampa do estilista Pucci.

FALSO CORRIDO

Estampas realizadas sobre pedaços de tecidos cortado, ou paneaux, podendo ter ou não continuidade de emenda do rapport de uma estampagem para a outra.
Muito usada em pequenas estamparias que não possuem longas mesas de estampagem, para simular a estampa corrida. Neste caso os paneaux são enfestado e o corte riscado e efetuado. A perda de tecido é maior, mas é a única maneira de viabilizar um corrido simulado em uma pequena área.


Pode-se fazer falso corrido de forma corrida. Estampa-se como se fosse corrida, mas cada batida de tela não emenda com a outra. Tem-se que cortar depois em paneaux e enfestado (empilhado) como já mencionado.

Existem certa estampas onde isso é desejável. Por exemplo : estampar a bandeira do Brasil, uma atrás da outra em um tecido à metro; ou uma fantasia “bate-bola” para os blocos de clovis, que nos procuram todos anos ou vestidos, onde a flor principal tem que estar numa posição determinada: na altura do peito por exemplo ou fazer uma tela para estampar listras longitudinais num tamanho que dê para cortar uma calça, com uma tela com um rapport da dimensão necessária.

Na realidade, trata-se de uma estampa localizada feita em tecido à metro. Uma estampa localizada, executada como corrida.
Listras longitudinais não podem emendar pois ficam marcados na emenda da tinta sobre tinta. Nenhuma área continua pode ser estampada em estamparia de quadro, só com cilindros.

Para viabilizar a estamparia de quadros de certos desenhos, utilizamos recursos para permitir que cada batida flua para a outra sem emendas percebíveis. Usamos os elementos da estampa pra criar um caminho da emenda - raminhos, folhas, ou qualquer outro motivo que constitua a estampa.

TINTAS

Existem basicamente os seguintes sistemas de tinta para estampar tecidos:


COM PIGMENTOS

Pigmentos são matérias sólida, moída muito fina, em diversas cores.
Adicionada nas doses certas à uma base, ou pasta à base d’água, que contém fixador, emulsionador, amaciante, água e outros aditivos conservantes, constituem a tinta de estamparia.


Existem pastas (à base d’água) de cura ao ar (acrilica) ou de cura por calor. A pasta com resina acrílica, de cura ao ar, é muito usada em camisetas, e cura ao ar em 72 horas. São muito práticas para estampas localizadas, porém têm um toque mais sólido, e desagradável para uma blusa ou vestido todo estampado.

As pastas de cura por calor, por outro lado , têm um toque mais suave e macio. Depois de lavadas e amaciadas ficam melhor ainda. São o que chamamos de tinta TT - tintas translúcidas para serem estampadas sobre tecidos brancos.

Quando estampadas sobre tecidos coloridos elas se compõe com a cor do fundo formando uma terceira cor, o que muitas vezes é o que se quer. No caso da tinta preta o resultado é sempre o preto, e isto é muito utilizado, já que se tem um tecido estampado em duas cores tendo-se estampado uma única cor, o preto.

Pigmentos adicionados em excesso requerem mais fixador, o que endurece e empapela a estampa - sendo assim não adianta tentar copiar certas cores muito intensas de corante com pigmento, pois o resultado é um tecido sem caimento e endurecido e com risco de soltar tinta.

CORANTES

São tintas feitas com corantes químicos cujo resultado é normalmente excelente: cores mais vivas e vibrantes e absolutamente nenhum toque; porque mudam a cor da fibra sem acrescentar matéria sólida.


É o que se encontra nas roupas mais finas, nos lenços de seda, nas cangas de praia ( dependendo da viscosidade da pasta, a estampa aparece também do outro lado do material. São chamados de corantes reativos, usados para estampas popeline, viscose, seda, etc. Para estampar lycra e poliester usam-se os corantes ácidos.


Porque não a usamos? É um processo mais complexo e caro: o controle das cores é traiçoeiro (só se vê a cor final depois da lavagem), o material estampado tem que ser vaporizado em equipamentos que utilizam caldeiras e, depois, têm que ser lavados para descarregar o excesso de corantes.

As cores têm que ser escolhidas de cartelas previamente preparadas, que já foram lavadas e mostram as cores finais. Difícil é que novos lotes de corantes sejam fornecidos exatamente iguais aos usados para as cartelas.

Isso pode ocorrer também com pigmentos - por isso usamos sempre os pigmentos Bayer que nos oferecem uma boa consistência de resultados, e exigimos uma margem de variação de até 10% aos nossos clients.


Pode-se estampar lycra com pigmento, mas o resultado não é tão bonito. Mas, ainda assim, pode-se obter estampas muito boas com pigmentos se as cores escolhidas atendem ao desenho do cliente.

Fazemos também muitas estampas localizadas em peças de lycra cortada com tinta plastisol - como peças de biquinis, maiôs e roupas da linha aeróbica, com aplicação de glitter, esferas de vidro e brilhantes.

TRANSFER SUBLIMÁTICO

São papeis impressos com uma tinta a base de corante sublimático que, quando pressionados com calor sobre um tecido com poliéster em sua composição, transferem a estampa impressa para o tecido pelo processo de sublimação, ou seja, a passagem do estado sólido da tinta seca para o estado gasoso que, assim, tinge o material.

Existem máquinas, calandras, que trabalham com papel em rolo, que transferem a estampa continuamente para um tecido alimentado paralelamente na máquina. Como estes papeis são impressos em offset, exatamente como papel de revistas, consegue-se uma qualidade de impressão extraordinária.

Quase toda roupa de alta qualidade em tecidos com poliéster são impressos assim. Quando nos trazem uma estampa destas para copiar, a tarefa é difícil ou até impossível, seria necessário ter acesso aos fotolitos originais da estampa em questão. A única restrição é que ficamos limitados aos desenhos trazidos pelos importadores de papel de transfer ( da França e da Alemanha, em geral). Não se tem também, controle sobre a exclusividade. A não ser que se compre todo o lote de muitos milhares de metros.

No caso de estampas localizadas, ou mesmo em falsos corridos,
temos uma prensa com 1 metro por 90 cm que permite usar papeis feitos por nós numa impressora automática para papeis, ou se a quantidade justificar, mandar imprimir numa gráfica especializada, em offset, e obter um resultado excelente.


PLASTISOL

É uma tinta à base de plástico PVC. Ela pode ter um toque mais forte, o que muitas vezes é desejável pelo cliente.
Têm que ser curada numa estufa à 165º C por  3 ou 4 min. O material tem que agüentar esta temperatura sem encolher ou amarelar, ou mudar de cor. Aliás, todo material tem que ser testado antes de se encetar o corte e a impressão.


É uma tinta que tem uma qualidade maravilhosa em relação à produtividade e à mecanização da impressão: elas não secam nunca, não entopem telas, o que permite largar a tinta na tela e ir almoçar. Elas não secam, elas são curadas, e se fundem no material onde estão sendo impressas. Nos Estados Unidos, adeptos da produtividade, praticamente só se usa esta tinta. Aqui no Brasil já se está usando esta tinta há alguns anos com excelentes resultados.

Nos carrosséis automáticos só se pode usar esta tinta, pois como não secam, nem entopem as telas, a produção não é arruinada porque a tela de alguma cor entupiu e a cor ficou falhada. Além do mais, no final do expediente pode-se deixar as telas no lugar, devidamente no registro, para retomar o trabalho no dia seguinte. No nosso calor tropical, poucas peças seriam estampadas antes que as tintas à base d’água começassem a secar nas telas.

TINTA DE COBERTURA

São usadas quando se deseja estampar sobre tecidos ou malhas coloridas, sobretudo nas cores mais escuras. Podem ser TT, acrílicas ou plastisóis. Recebem, em sua composição, óxido de titânio finamente moído, o que permite obter a opacidade da tinta.


No caso das tintas à base d’água, o pigmento branco acrescenta mais um fator sério de entupimento de telas. O pigmento branco é muito maior que o pigmento colorido: como comparar uma bola de futebol com uma continha. Quando se usa tinta de cobertura as telas utilizadas precisam estar esticadas com um tecido com uma trama mais aberta, que permita a tinta fluir sem provocar entupimentos.

A tinta plastisol de cobertura não entope, e trabalha com telas onde as tintas à base d’água não poderiam ser usadas. Isto permite bons detalhes, mesmo em letras finas em branco sobre fundo escuro, ou retícula de policromia ou indexado.

As tintas de cobertura normalmente são repicadas, ou seja, estampadas como uma segunda demão, para poder efetuar uma cobertura eficiente.

Na estampa corrida procuramos usar as tintas de cobertura com parcimônia, pois não só têm um toque mais sólido devido ao depósito de mais pigmentos brancos, como não se repica estas cores. Repicar cores na estampa corrida a encareceria demasiadamente. Assim o branco fica meio “off-white”, ou um branco sujo. Se o fundo é de cor clara ou pastel a cobertura é muito boa.

TINTAS ESPECIAIS

Para confeccionar outras tintas especiais adicionamos componentes para se obter outros visuais.


Nesta categoria estão as tintas de expansão ( ou “puff” ), as tintas peroladas, onde se acrescenta um produto importado, muito caro, chamado Iriodine.

Usamos também pigmentos metalizados para conseguir tintas dourada, prateada, bronze, ouro velho. Há ainda a adição de “glitter” e purpurina. O “glitter” é uma purpurina com partículas um pouco maior. É feita normalmente em poliéster metalizado, é fornecido em várias cores além do tradicional prata e ouro.

Estas tintas podem ser usadas tanto na estampa corrida como na localizada.

A tinta plastisol é usada apenas na estampa localizada, já que  não secam em temperatura ambiente não há como fazer a cura intermediária entre as cores, o que é possível ao estampar peças cortadas.

PROCESSOS ESPECIAIS

Temos muitas estampas que utilizam processos especiais, ou uma combinação de vários processos:


Flocagem: aplica-se uma camada de flocos (usualmente de rayon) orientada eletrostaticamente, para dar um efeito de veludo ao desenho.

Esferas de vidro em diversas bitolas, dá um reflexo bonito ou simula brilhantes.

Esferas sintéticas em várias cores , permite efeitos e acabamentos interessantíssimos em composição na estampa.

Foil metálico: prensa-se uma folha metalizada, aplicando ao desenho um filme dourado, prateado ou coloridos metalizados.

Miçangas coloridas: aplica-se estes elementos em detalhes da estampa ou até num desenho pequeno, mais delicado.

Brilhantes, tachas e estrêlas Swarovsky- usadas para dar toques sofisticados e embelezar estampas.

Ainda é possível combinar estes processos, acrescentar bordados ou crochets, ou ainda folhas, fios de lã, recortes de feltro, ou o que a criatividade inventar, e a técnica permitir.

Obviamente existem custos associados a esta viagem criativa, que muitos clientes escolhem por serem de vanguarda; ou por sua clientela absorver tranquilamente este tipo de custo em nome da diferenciação.